01 · ALUMINIUM
알루미늄 합금
ADC12 · AC4C · A5052 · A6061 · A7075. 파워트레인 하우징과 배터리 케이스의 주재료입니다.
경기도 평택시 서정읍 산업로 240, 메카톤산업단지 1공장
평일 09:00–18:00 · 토요일 09:00–13:00 (예약)
HOME / TECHNOLOGY
소재와 가공 조건, 공차, 납기를 제품군별로 정리했습니다. 아래 수치는 예시이며 실제 납품 사양은 도면과 계측 성적서를 기준으로 합니다.
변속기·전동 파워트레인의 하우징과 커버 부품입니다. 알루미늄 주조 소재를 한 번의 세팅으로 가공해 조립 시 어긋남을 줄입니다.
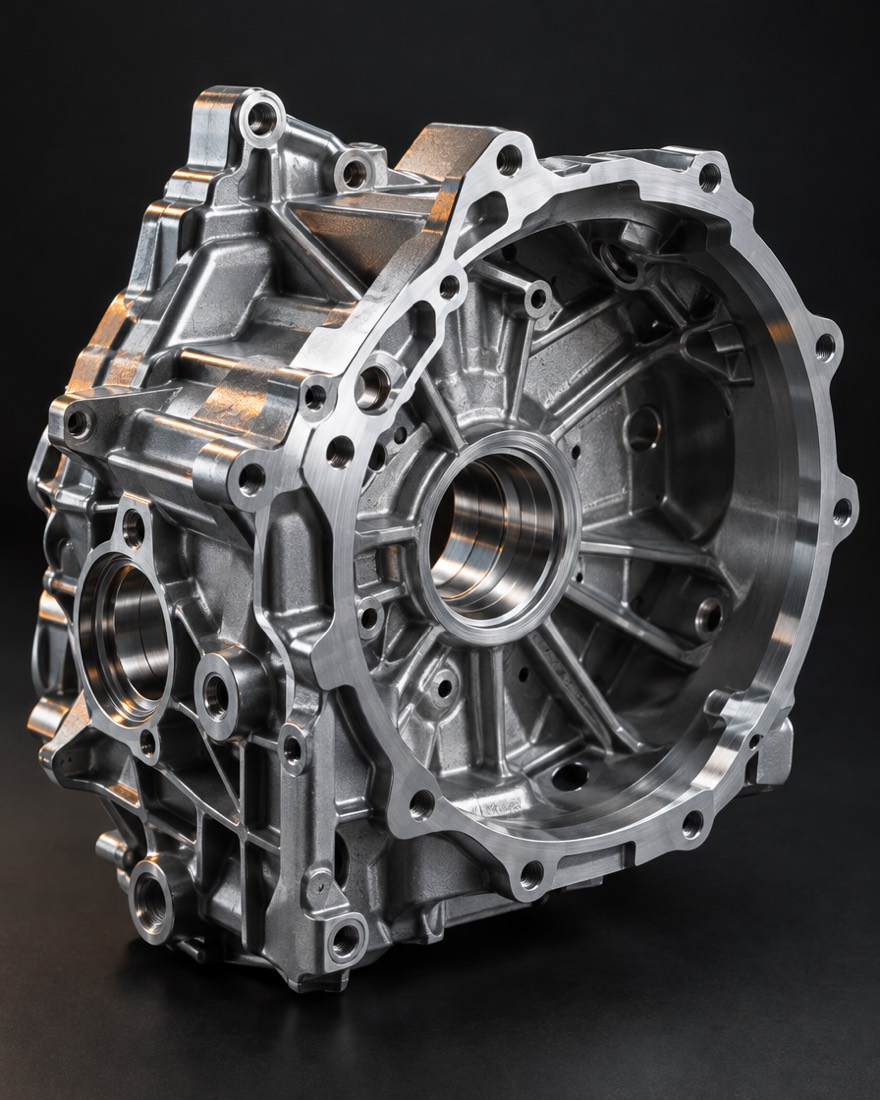
리브와 보강 형상이 복잡해 단면 두께가 곳마다 다른 부품입니다. 전용 지그에 고정한 뒤 한 번의 세팅으로 외곽과 내부 홀을 연속 가공해 기준면 사이의 위치 오차를 줄입니다. 부싱 압입 홀도 같은 세팅에서 보링해 재고정에 따른 오차를 줄입니다.
| 사용 소재 | 알루미늄 합금 ADC12 / AC4C / A6061 |
|---|---|
| 가공 방법 | 5축 밀링, 정밀 보링, 탭핑 |
| 최대 외곽 | 520 × 380 × 260 mm |
| 치수 공차 | ±0.01 mm (주요 치수) |
| 평탄도 | 0.05 mm이하 (조립 기준면) |
| 직각도 | 0.03 mm이하 |
| 표면 처리 | 디버링, 무색 아노다이징, 쇼트 블라스트 |
| 납품 상태 | 품번별 개별 포장 또는 조립 세트 |
마찰면을 가공한 디스크 로터와 캘리퍼 하우징 부품입니다. 두께 편차와 면 런아웃(흔들림)이 제동 성능에 직접 연결됩니다.
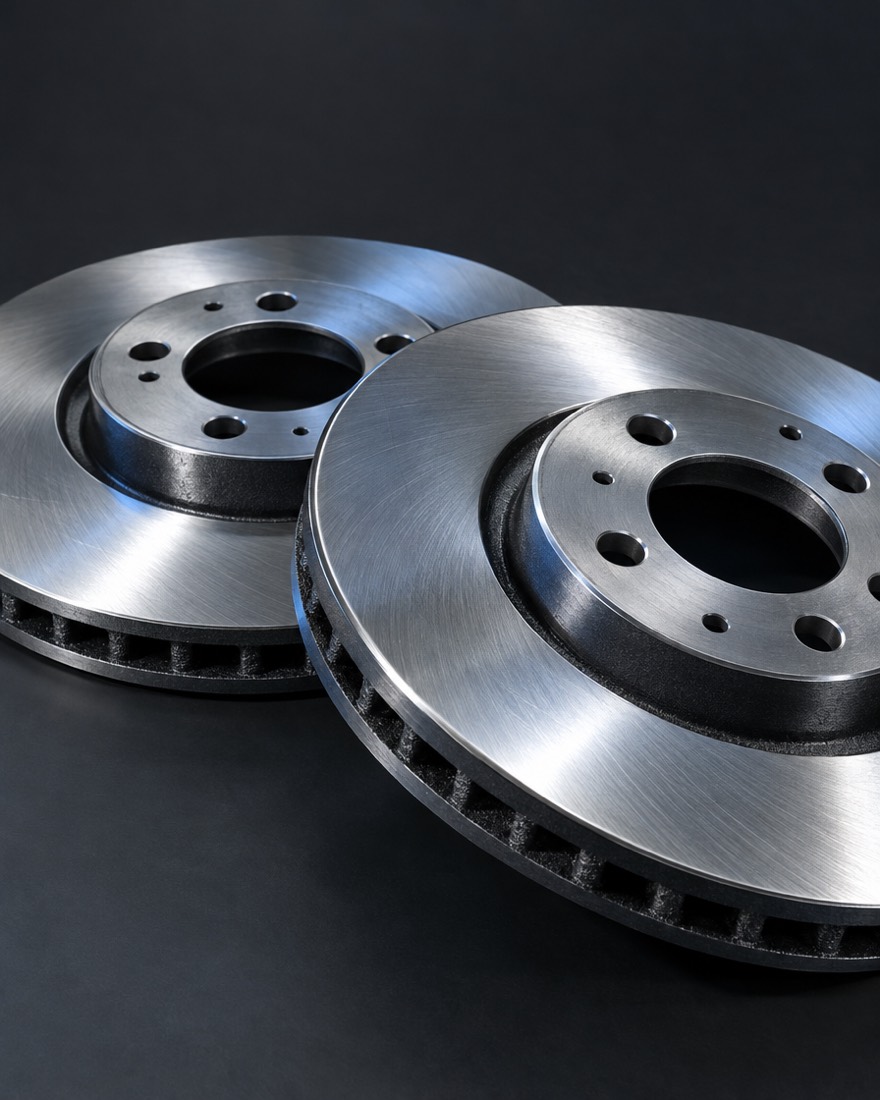
회주철은 흑연과 경질 조직 때문에 가공 중 공구 마모가 빠른 편입니다. 공구 마모 보정과 교체 주기로 이를 관리하며, 양산 초기 200개까지는 두께와 런아웃을 전수 측정해 추이를 남깁니다.
| 사용 소재 | 회주철 FC250, 스테인리스 SUS420J2, 고강도강 |
|---|---|
| 가공 방법 | CNC 선반, 수직 선반, 마찰면 정삭 |
| 외경 범위 | φ180 – φ420 mm |
| 두께 공차 | ±0.05 mm |
| 런아웃 | 0.1 mm이하 |
| 평탄도 | 0.02 mm이하 |
| 표면 거칠기 | Ra ≤ 1.6 μm (마찰면) |
| 표면 처리 | 아연 도금 또는 무도장 (선택) |
배터리 모듈의 외장 케이스와 구조 프레임입니다. 밀봉면의 평탄도와 플랜지 직각도가 케이스의 방수·기밀 성능에 영향을 줍니다.
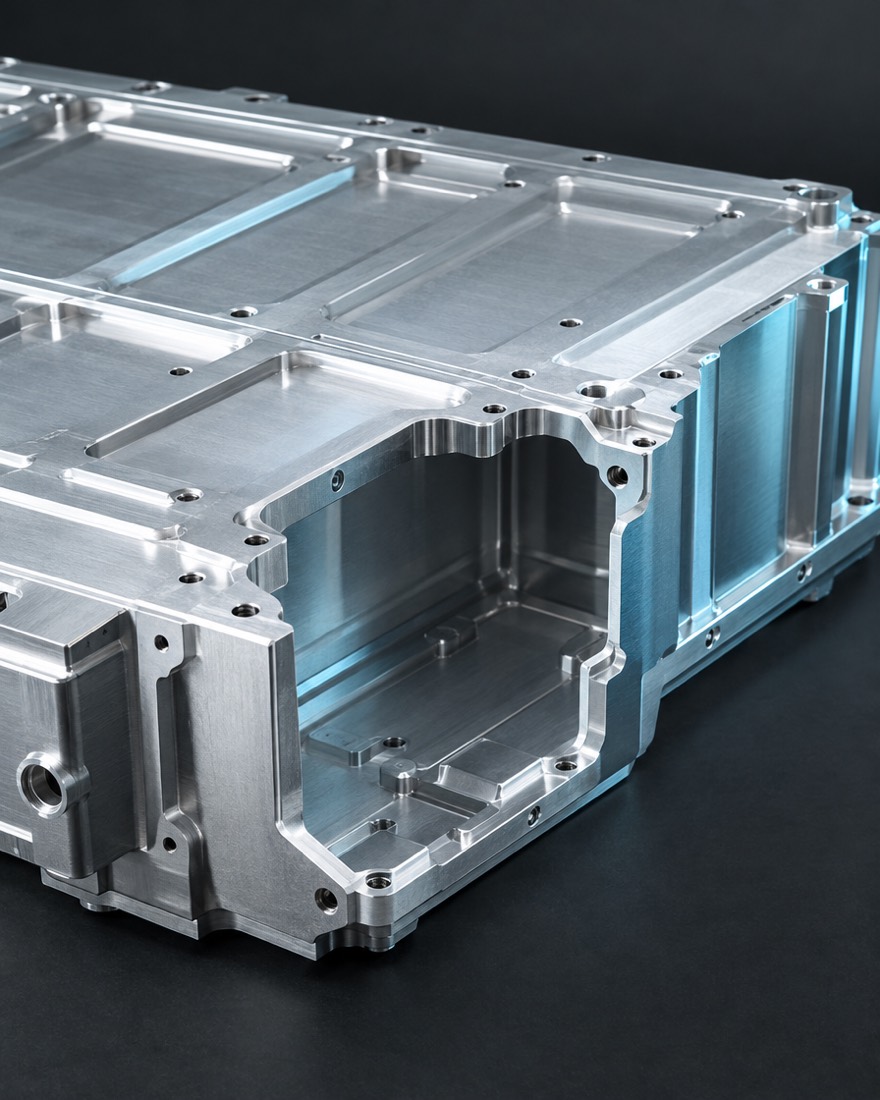
얇은 벽의 대형 일체 구조는 한 번에 깊게 깎으면 잔류 응력이 풀리며 휨이 생기기 쉽습니다. 황삭과 정삭을 나누고 정삭 전 클램핑을 다시 잡아 평탄도를 맞춥니다. 실링재 도포를 고려해 밀봉면 주변의 최소 두께를 확보합니다.
| 사용 소재 | 알루미늄 합금 A5052 / A6061 |
|---|---|
| 가공 방법 | 대형 5축 밀링, 드릴링, 탭핑 |
| 최대 외곽 | 1,180 × 620 × 210 mm |
| 밀봉면 평탄도 | 0.15 mm이하 |
| 직각도 | 0.1 mm / 300 mm |
| 표면 거칠기 | Ra ≤ 3.2 μm (밀봉면) |
| 치수 공차 | ±0.1 mm (일반 치수) |
| 납품 상태 | 방청 처리된 개별 포장 |
진공 챔버 플랜지, 포트 피팅, 열처리 장비용 부품을 가공합니다. 실링면 평탄도와 표면 거칠기가 진공 유지 성능에 직결됩니다.
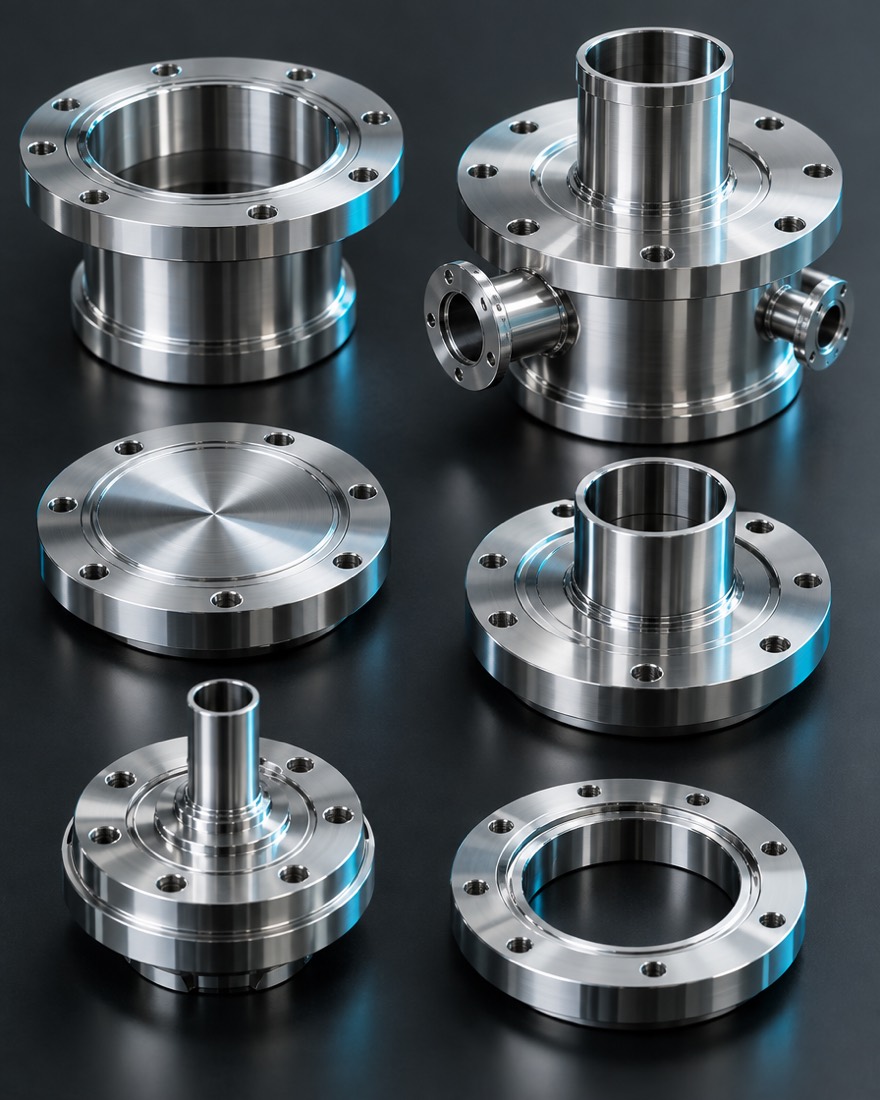
실링면은 표면 거칠기와 함께 평탄도를 먼저 확인합니다. 평탄도가 어긋나면 개스킷 압착 시 접촉이 고르지 않아 누설로 이어지므로, 실링면과 뒷면을 같은 기준으로 정삭해 관리합니다. 스테인리스는 용접성과 내식성을 고려해 저탄소(L) 강종을 기본으로 제안합니다.
| 사용 소재 | SUS304L / SUS316L, 티타늄 Gr.5 |
|---|---|
| 가공 방법 | 정밀 선반 정삭, 밀링, O-링 홈 가공 |
| 외경 범위 | φ10 – φ320 mm |
| 평탄도 | 0.01 mm이하 (실링면) |
| 치수 공차 | ±0.005 mm (소형 부품) |
| 표면 거칠기 | Ra ≤ 0.4 μm |
| 직각도 | 0.01 mm / 100 mm |
| 세척·포장 | 초음파 세척 후 질소 충전 포장이 기본 |
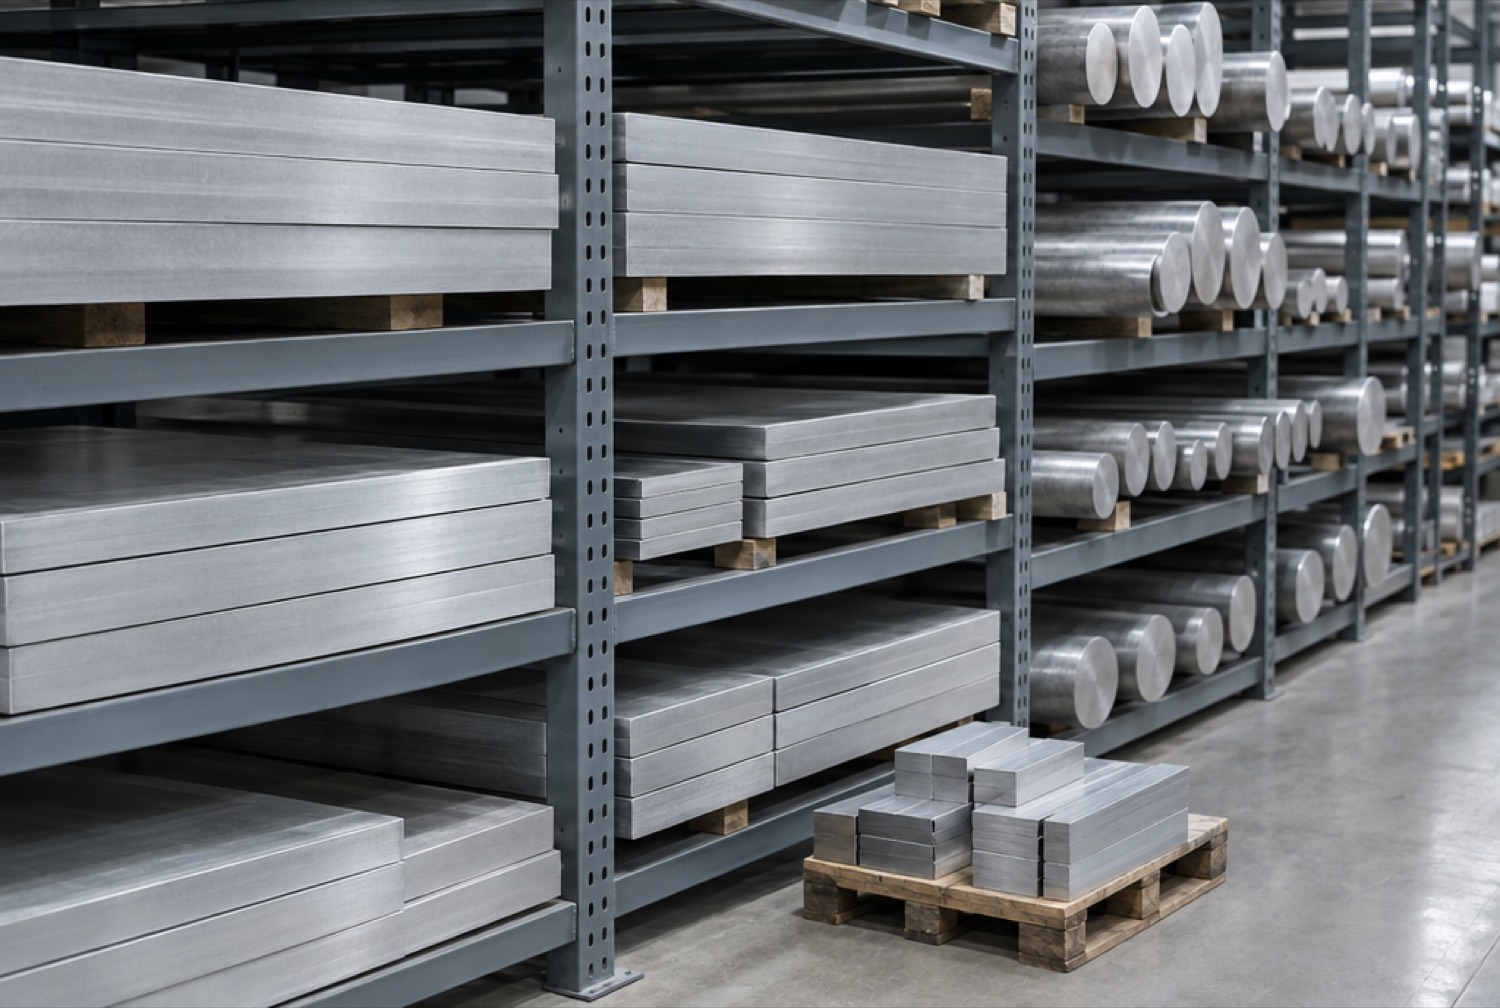
소재별로 공구 구성과 절삭 조건을 다르게 잡습니다. 입고되는 소재는 소재 lot 번호와 성적서를 함께 보관합니다.
ADC12 · AC4C · A5052 · A6061 · A7075. 파워트레인 하우징과 배터리 케이스의 주재료입니다.
SUS304 · SUS304L · SUS316L · SUS420J2. 진공 부품에는 저탄소(L) 강종을 기본으로 제안합니다.
FC250 · FC300 · SCM440 · S45C. 제동 부품과 축류 부품의 주재료입니다.
Gr.2 · Gr.5. 경량화가 필요한 부품과 진공 관련 부위에 사용하며 별도 절삭 조건을 관리합니다.
C3604 · CW508L. 가공성이 좋지만 얇은 부위는 변형되기 쉬워 클램핑 압력을 따로 관리합니다.
PA66 · POM · PEEK · PSU. 전기절연이 필요한 부품에 사용하며 열팽창계수는 별도로 확인합니다.
시제품 납기 5영업일, 양산 납기 2~3주가 기본입니다. 난이도가 높은 품목은 공정 검토 뒤 별도 일정을 제시합니다.
3차원 모델과 공차 표기를 확인해 가공 가능 여부와 난이도를 판단합니다.
1영업일시제품을 먼저 가공해 공차 달성 여부와 표면 상태를 확인합니다.
3~5영업일절삭 순서, 지그 설계, 공구 구성을 확정하고 공정별 공차 배분을 정합니다.
2영업일공구 마모를 4시간 주기로 계측해 절삭 조건을 보정하며 생산합니다.
2~3주소재와 치수, 공차, 연간 수량을 알려주시면 3영업일 안에 가공 가능 여부와 대략적인 단가를 회신드립니다.